华中制造企业物料输送系统升级的自动化方案设计要点
日期:2026-09-25
标签:输送设备,皮带输送机,辊道输送机,物流设备
华中地区制造业近年面临用工成本上升与订单碎片化的双重压力,物料输送环节的自动化改造已从"可选项"变为"必选项"。一套合理的输送系统升级方案,需要在设备选型、空间规划、控制逻辑三个层面同时落地,而非简单替换几台输送设备。
一、输送方式选型:先看物料特性,再看工艺节拍
很多企业在升级时容易陷入"跟风采购"的误区——看到同行上了皮带线就跟着上,结果发现自己的工件是重型铸件,皮带根本扛不住。选型的核心依据有两个维度:
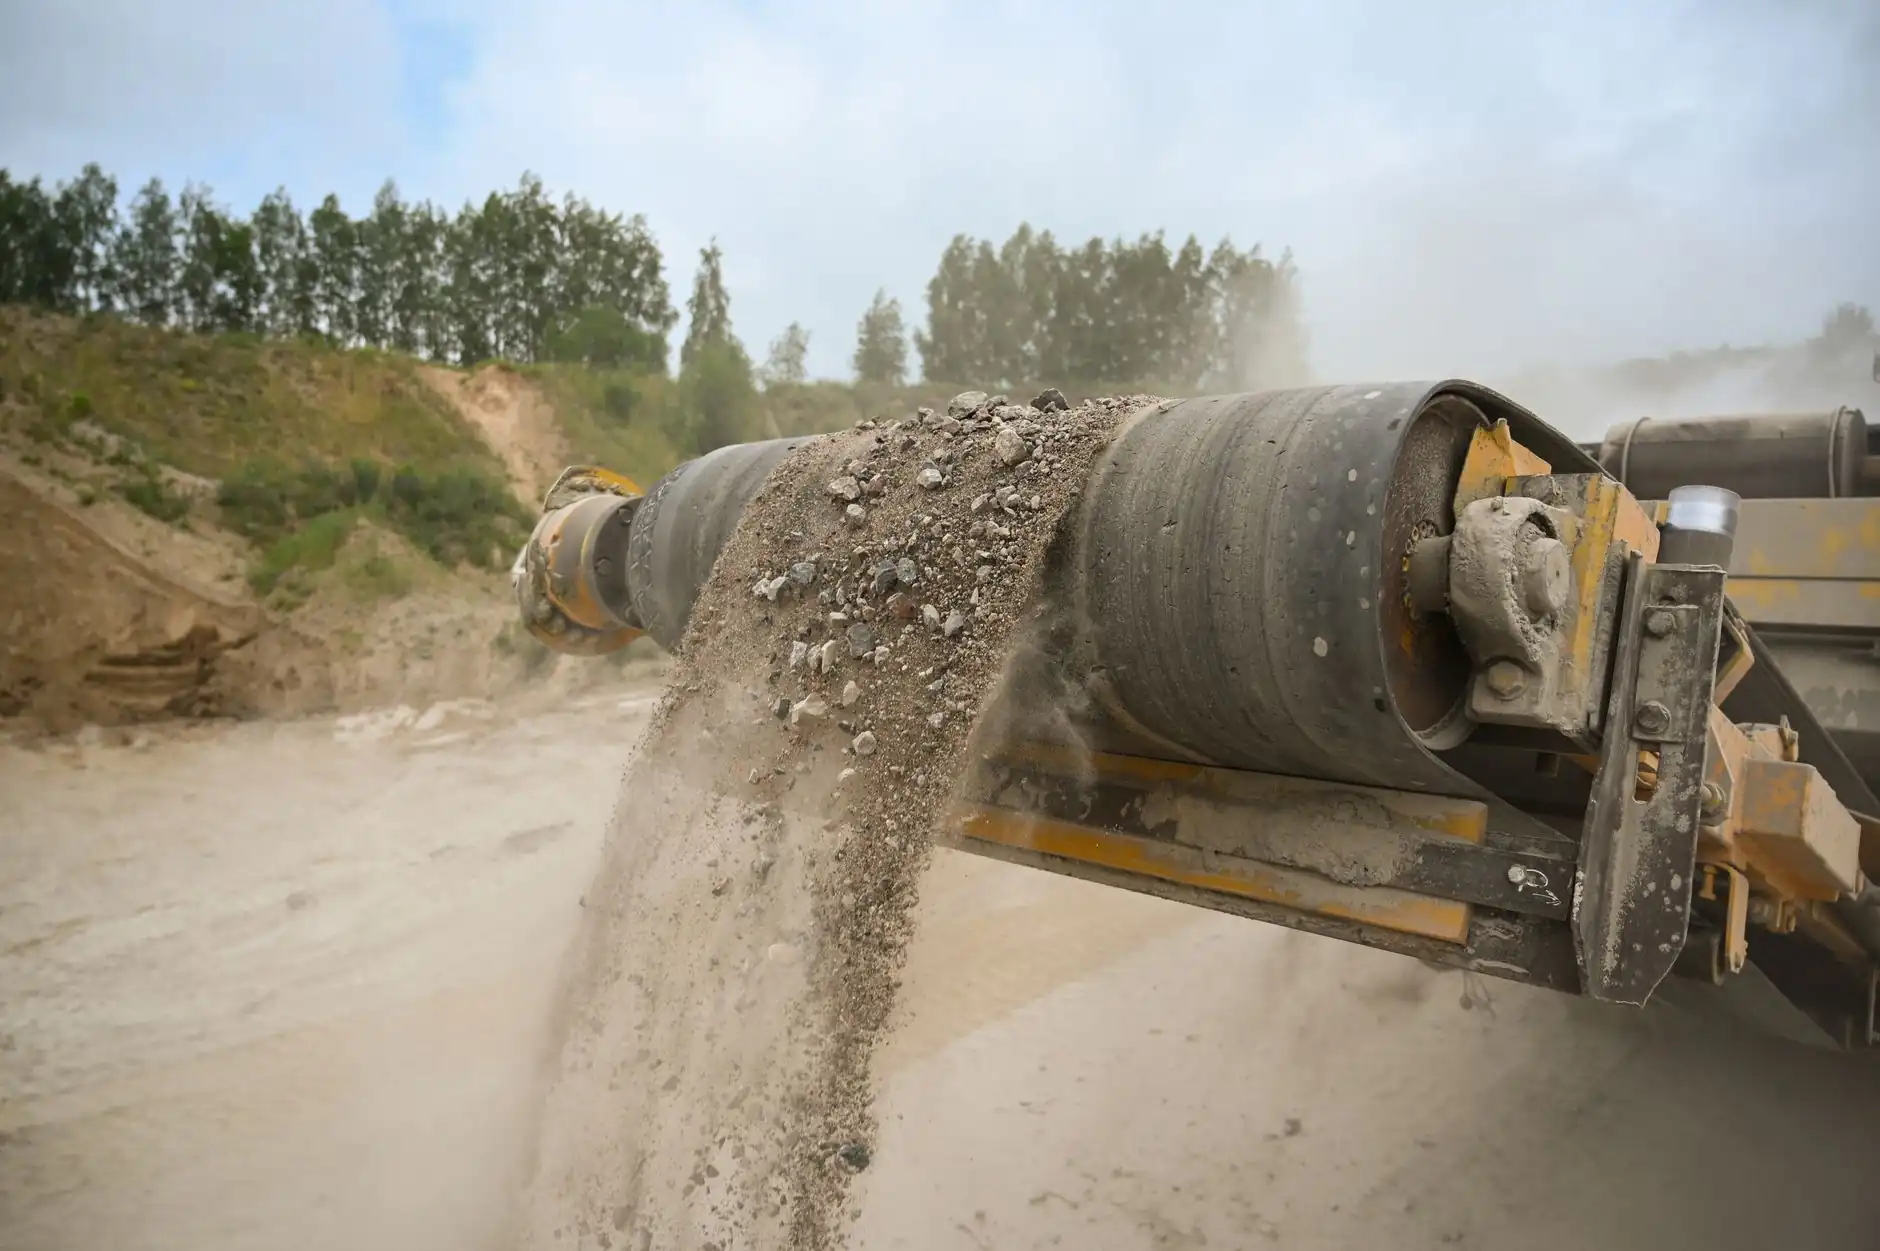
- 物料形态:散料、箱装、托盘、异形工件,对应的输送方案完全不同。散料优先考虑皮带输送机,箱装和托盘类则更适合辊道输送机或链板线。
- 工艺节拍:如果上下游工位存在明显的速度差,就需要设置缓冲段或差速过渡段,否则会出现堵料或空载。
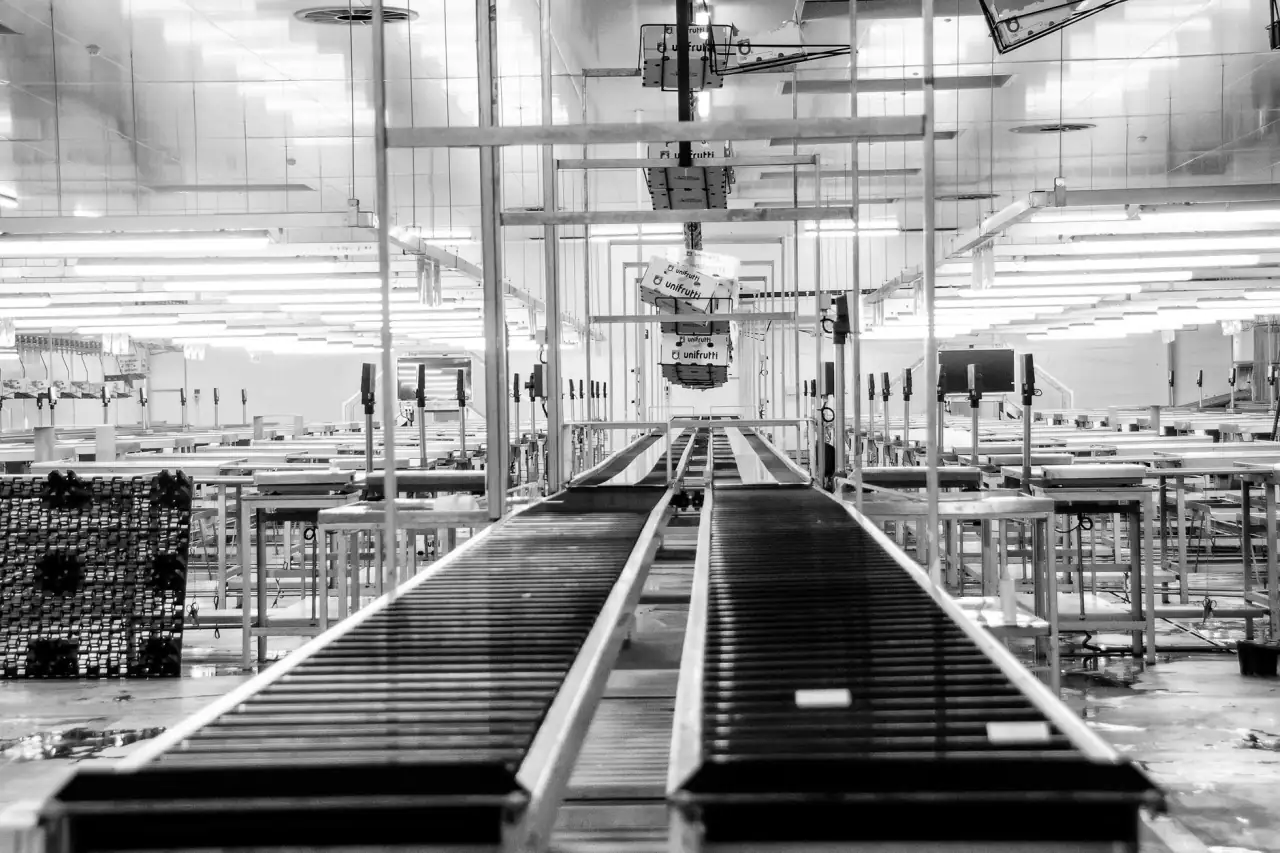
以汽车零部件车间为例,铸件毛坯从清理工位到加工工位,通常采用重型辊道输送机,单段承载可达500kg以上;而装配车间的小型零件则用轻型皮带输送机配合分拣机构,速度控制在0.3~0.5m/s较为合理。
二、空间布局与物流路径的协同设计
华中地区不少制造企业的厂房建于十年前,层高有限、柱距偏密,留给物流设备的布置空间并不宽裕。方案设计阶段需要重点解决三个问题:
- 转弯半径与爬坡角度:皮带输送机的爬坡角度一般不超过18°,辊道线在转弯处需要核算最小转弯半径,避免工件卡滞。
- 与现有设备的对接标高:输送面高度必须与上下游设备的进出料口匹配,误差控制在±5mm以内。
- 检修通道预留:很多方案忽略这一点,导致后期维护时拆装困难,停机时间大幅增加。
实际操作中,建议在方案阶段就用三维仿真软件模拟物流路径,提前发现干涉点。这一步花的时间,远比现场返工划算。
三、控制系统与信息化对接
自动化输送系统如果只做到"能动",那只是半自动化。真正有价值的升级,是让输送线与MES、WMS系统打通,实现物料流转的可追溯。
具体来说,需要在关键节点设置光电传感器、RFID读写器或条码扫描站,将物料位置信息实时回传。控制层建议采用PLC+变频器的组合架构,各段输送速度可根据上下游信号动态调整。对于多品种混线生产的场景,还可以引入分流机构和合流机构,配合WCS调度算法实现路径自动分配。
这套逻辑并不复杂,但前提是前期沟通时,电气工程师与工艺工程师必须坐在同一张桌子上对需求。
湖北省速鑫斌科技有限公司在华中地区多个制造项目中积累了输送系统集成的实操经验,从单机选型到整线联调,核心思路始终是:以物料特性定设备形态,以工艺节拍定控制逻辑,以现场条件定布局方案。升级不是买最贵的设备,而是找到最匹配的组合。