华中制造企业产线物流自动化升级中的物料输送系统方案设计
华中地区制造业在近两年加速推进产线物流自动化改造,尤其在汽车零部件、锂电与光伏组件等细分领域,车间内部物料流转效率直接影响整线节拍。不少企业在规划初期容易把注意力集中在机器人或AGV上,却忽略了连接各工位的基础环节——输送设备的选型与系统设计。一套匹配工艺节拍的输送系统,往往比局部自动化单站更能决定整体产能的释放程度。
皮带与辊道:两种主力机型的适用边界
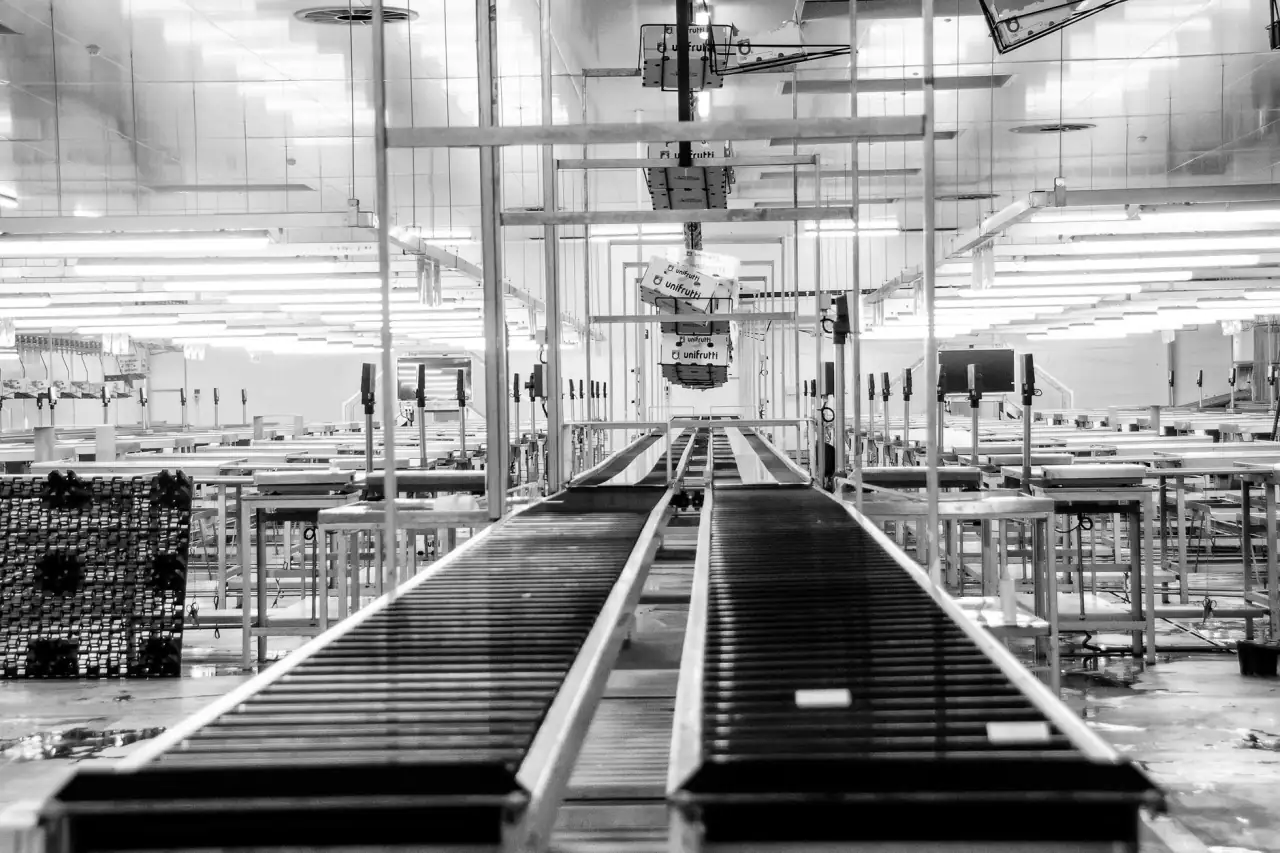
在产线物流中,皮带输送机与辊道输送机承担了大部分规则物料的水平与倾斜输送任务,但二者的工艺边界并不相同。皮带机依靠摩擦驱动物料,适合纸箱、袋装件、散件以及表面平整的工件,爬坡能力强,通常可做到18°~25°倾角;而辊道机依靠辊面支承,更适合托盘、周转箱、金属框架等底部刚性较好的载具,在重载和高温工况下优势明显。
选型时可参考以下判断逻辑:
- 物料底部是否具备连续平整的支承面?是则优先辊道,否则考虑皮带;
- 是否需要爬坡或垂直转向?皮带机配合挡板更易实现;
- 单件重量超过80kg时,辊道输送机的承载与维护成本通常更优;
- 存在油污、切屑环境时,皮带机需选用耐油型带面,否则易打滑跑偏。
系统设计中的节拍匹配与缓冲策略
单机选型只是起点,真正决定产线稳定性的是整线物流设备的节拍匹配。实际项目中常见的问题是:输送线速度按峰值产能设计,但上下游工位节拍不一致,导致物料在某个节点堆积。解决思路是在关键工位之间设置缓冲段,通常按3~5分钟的在制品量估算缓冲长度。以一条节拍为45秒/件的装配线为例,若前道工序波动±15%,缓冲段至少需要容纳4~6件物料,对应皮带长度约2.4~3.6米。
另一个容易被忽视的细节是输送线与工位接口的对接方式。顶升平移、摆轮分拣或升降辊道,都会影响整体节拍。华中地区不少电子组装车间空间紧凑,采用辊道输送机配合顶升旋转台实现90°转向,比传统转弯皮带更节省占地,同时减少物料姿态调整时间。
从数据看方案差异
以某汽车零部件企业实际改造为例,对比两种方案在相同产能目标下的表现:
- 方案A:全皮带输送,转弯半径大,占地约120㎡,故障率约2.1%;
- 方案B:皮带+辊道混合,直线段用辊道、爬坡段用皮带,占地约86㎡,故障率约1.3%。
方案B初期投资高出约12%,但年维护工时下降约35%,且换型时间从18分钟缩短至7分钟。对于多品种、小批量的华中制造企业而言,混合方案在柔性上的回报更明显。
输送设备不是孤立的标准品,而是需要与工艺节拍、车间布局、载具形式同步设计的系统环节。湖北省速鑫斌科技有限公司在华中地区多个产线物流项目中,倾向于先做节拍与载具分析,再确定皮带输送机与辊道输送机的组合比例,避免后期因单点瓶颈反复改造。把物料输送方案前置到产线规划阶段,往往比事后加装自动化单站更省成本。