华中制造企业物料输送系统升级:辊道输送机的技术优势解析
在华中制造业集群中,物料流转效率直接决定产线节拍。不少工厂仍依赖人工叉车或传统皮带输送机完成工序间转运,面对重型托盘、高温工件或高频次分拣时,往往出现皮带跑偏、撕裂或积料等问题。辊道输送机凭借其结构刚性高、承载能力强、易于对接自动化系统的特点,正成为华中地区汽车零部件、工程机械、家电制造企业升级物流设备时的优先选项。
辊道输送机的核心原理:滚动摩擦替代滑动摩擦
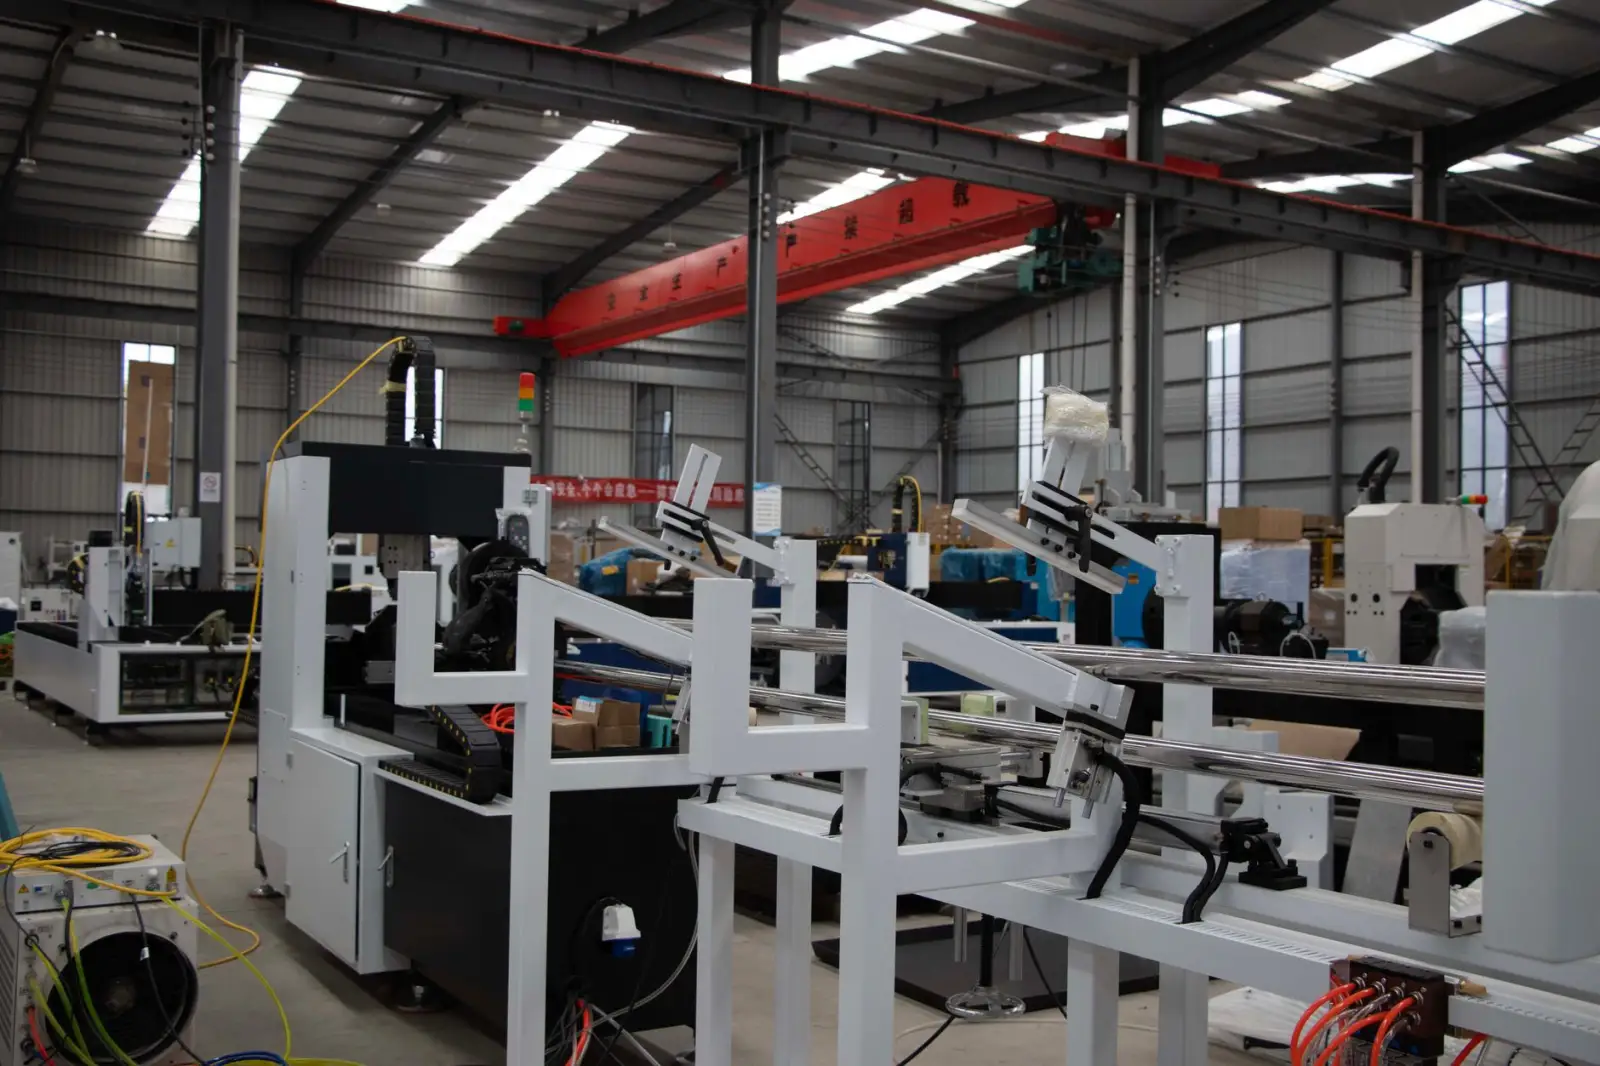
辊道输送机由一系列平行排列的辊筒、机架、驱动装置(如链条、同步带或电动滚筒)组成。当驱动机构带动辊筒旋转时,置于其上的货物依靠辊面与底面之间的摩擦力向前移动。与皮带输送机依靠皮带与物料间的静摩擦不同,辊道输送将滑动摩擦转化为滚动摩擦,显著降低运行阻力。这意味着在同等驱动功率下,辊道线可承载更重的单元载荷,典型单辊承载可达50kg至1500kg,且输送速度可稳定在0.5m/s至30m/s范围内。
华中制造场景下的实操选型与部署要点
针对华中地区夏季高温高湿、部分车间存在油污和金属屑的环境,辊道输送机的选型需关注以下执行细节:
- 辊筒材质与表面处理:优先选用镀锌钢辊或包胶辊。包胶辊可增加摩擦力,防止托盘在启动瞬间打滑;镀锌钢辊适用于干燥洁净的装配车间。
- 驱动方式匹配:长距离、多工位积放场景建议采用电动滚筒分区驱动,配合光电传感器实现零压力积放,避免货物相互碰撞。
- 对接精度控制:辊道线末端与升降机、转台或机械臂对接时,辊面标高误差需控制在±1.5mm以内,否则易造成托盘卡滞或工件偏移。
- 日常维护节奏:每运行500小时检查链条张紧度,每季度对轴承座补充一次锂基润滑脂。相比皮带输送机,辊道输送机无需频繁调整跑偏,维护工时约减少35%。
数据对比:辊道与皮带在典型工况下的表现
以华中某汽车零部件厂变速箱壳体输送线为例,原采用2.2kW皮带输送机,输送距离18米,托盘载重80kg。升级为电动滚筒辊道输送机后,驱动功率降至1.5kW,输送速度从12m/min提升至18m/min,且彻底消除了皮带撕裂导致的非计划停机。按每天两班制计算,年节约电费约4200元,维护备件成本下降约60%。另一组来自家电总装线的数据显示,辊道输送机在托盘定位精度上可达±0.5mm,而皮带输送机通常为±2mm,这对需要精确对接机器人抓取工位的产线尤为关键。
从行业趋势看,华中制造企业正在将输送设备从单一搬运功能向数据载体升级。新一代辊道输送机可集成RFID读写器、重量传感器和能耗监测模块,实时反馈托盘位置与载重状态。这为MES系统排产和预测性维护提供了基础数据。对于计划升级产线物流的企业,建议先梳理物料单元尺寸、重量、节拍和对接设备清单,再与具备非标设计能力的供应商共同确定辊道间距、驱动分区和电控架构。速鑫斌科技在华中地区已交付多条辊道与皮带混合输送线,可针对既有产线进行模块化改造,降低停产切换风险。