湖北制造企业物料输送系统升级:如何选择高效皮带输送设备
在湖北的汽车零部件、光电子及食品加工车间里,物料搬运效率往往决定了整条产线的节拍。不少工厂仍在使用十年前定制的皮带输送机,带宽余量不足、张紧机构失效,导致跑偏和撒料频发。当产能爬坡遇上设备老化,如何为现有输送设备做一次务实升级,就成了设备科长们绕不开的课题。
皮带跑偏与打滑:从摩擦传动原理找答案
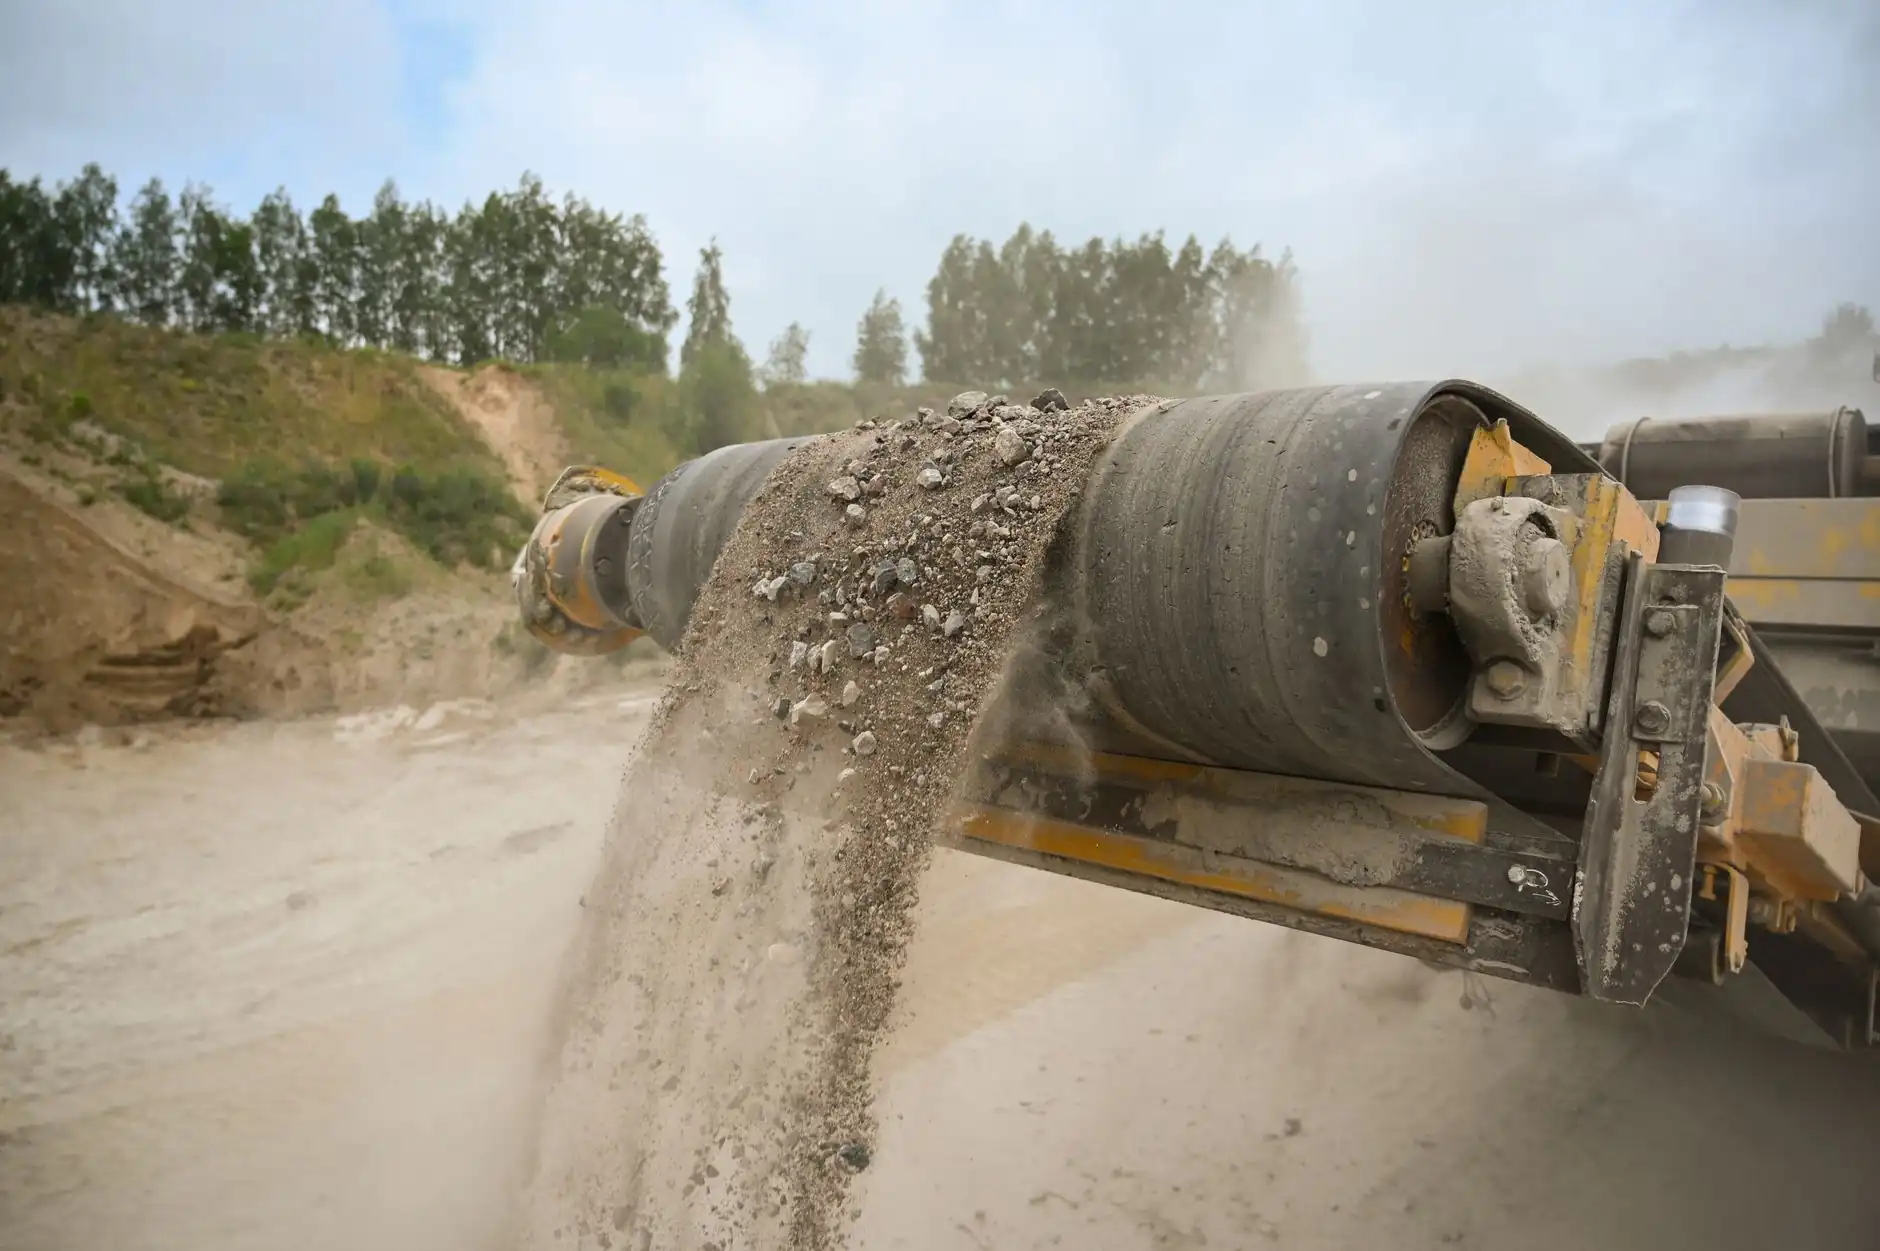
皮带输送机的核心是摩擦传动。驱动滚筒与输送带之间的摩擦力必须大于有效拉力,否则就会打滑。许多现场问题根源在于初张力设定不当——张力过小,滚筒与胶带之间打滑;张力过大,则加速轴承和胶带疲劳。湖北夏季高温高湿,尼龙芯胶带吸湿后伸长率变化明显,需要比北方工况多预留0.5%~1%的行程余量。
跑偏则多与托辊组安装误差有关。按《GB/T 10595》要求,输送机中心线直线度偏差应控制在每米±1mm以内。实际检修中,我们常发现机架因地面沉降发生扭曲,此时单纯调整托辊收效甚微,必须先校正机架。
选型实操:带宽、带速与输送量的匹配
面对一台新设备或改造项目,建议按以下顺序锁定参数:
- 确定输送量Q(t/h):根据上游设备最大产能乘以1.15~1.2的波动系数;
- 选择带速v(m/s):粉状物料取0.8~1.25,包装件取0.5~0.8,避免过高带速引起扬尘;
- 计算带宽B:B² = Q / (K·v·ρ),其中K为断面系数,ρ为堆积密度;
- 校核物料粒度:最大块度不应超过带宽的1/3,否则需加装缓冲托辊。
在湖北某汽车零部件厂,我们将一条800mm宽皮带输送机升级为1000mm,带速从1.0m/s降至0.8m/s,输送量反而提升12%,同时落料点粉尘浓度下降约30%。这说明带宽与带速的合理搭配比单纯提高速度更有效。
辊道输送机与皮带机的协同场景
并非所有工位都适合皮带输送。在托盘、料箱等规则单元的重载输送中,辊道输送机的累积放料功能更具优势。例如总装线末端,辊道输送机可与升降台配合,实现多品种分流;而皮带输送机更适合散料或连续小件。两者在物流设备系统中常形成“皮带主线+辊道支线”的混合布局,关键是在转接处设置过渡板或差速段,避免物料卡滞。
从投资回报看,一条带宽1米、长度30米的皮带输送机,若因跑偏和停机每月损失4小时产能,按每小时产值5000元计算,年损失约24万元。而一次专业的托辊更换与纠偏装置加装,费用通常不超过3万元,回收周期不足两个月。
输送设备升级不是简单换条皮带,而是从物料特性、工况环境和产能节拍出发的系统校核。湖北速鑫斌科技有限公司在皮带输送机与辊道输送机的选型配置上积累了多行业案例,若您正面临输送线瓶颈,不妨从一次现场测绘开始。