华中制造企业产线物流自动化升级中皮带输送机的技术应用解析
华中地区制造业近年加速推进产线物流自动化改造,皮带输送机作为衔接各道工序的关键输送设备,其选型与部署质量直接影响整线节拍。不少企业在升级过程中发现,看似结构简单的皮带机,实际应用中涉及的张紧控制、跑偏治理、接口工艺等问题远比预期复杂。本文结合一线调试经验,梳理皮带输送机在产线物流中的技术要点。
皮带输送机的核心工作原理与产线适配逻辑
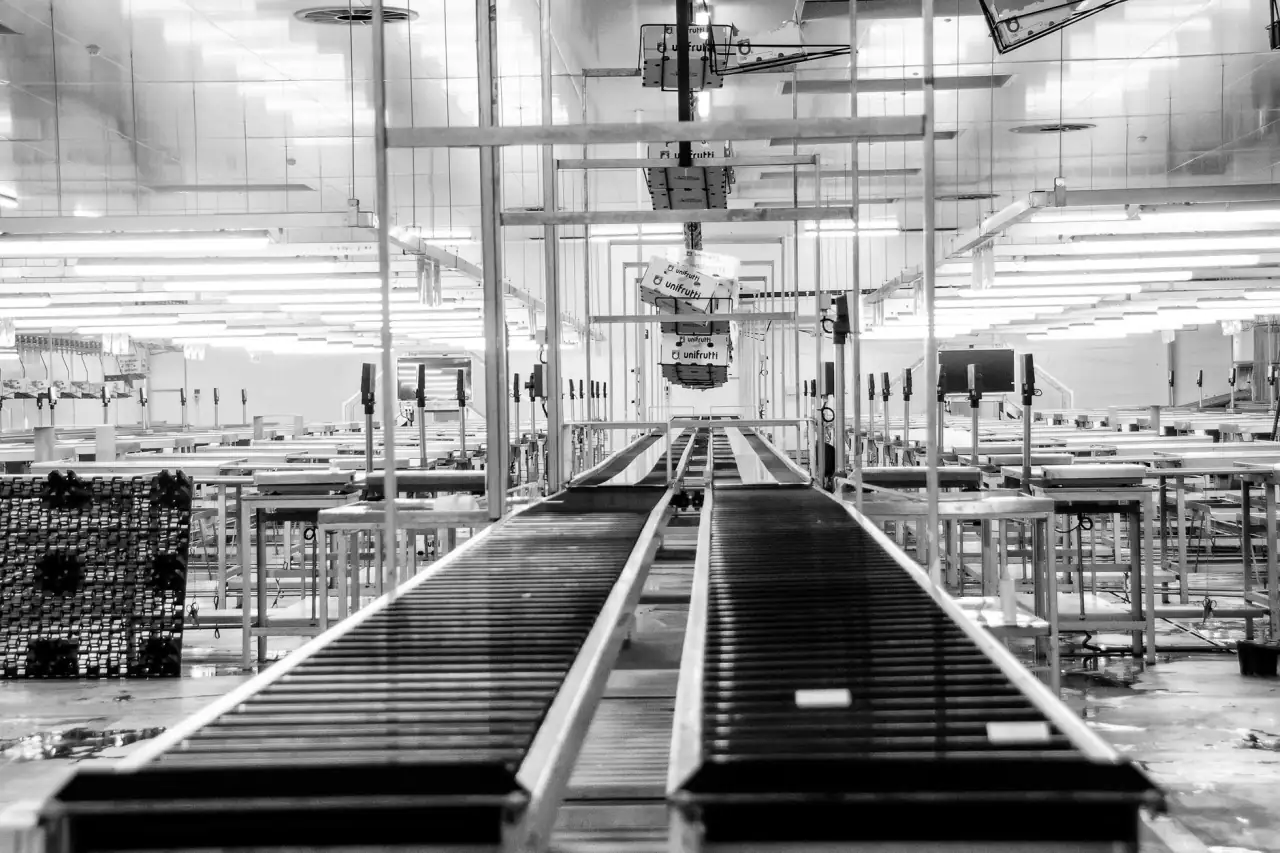
皮带输送机依靠驱动滚筒与输送带之间的摩擦力牵引物料连续运行,其输送能力由带速、带宽和物料堆积角共同决定。在3C电子、汽车零部件等华中优势产业中,产线对定位精度的要求往往高于输送效率本身。例如,当皮带输送机与辊道输送机对接时,两者线速度差需控制在5%以内,否则工件在过渡段易产生姿态偏移,导致后续抓取工位报警停机。
值得关注的是,皮带材质的选型常被低估。PVC带适用于一般箱体输送,而PU带在防静电和耐油污场景下表现更优;对于高温工件,则需采用特氟龙带并配套耐温滚筒轴承。这些细节决定了物流设备在产线中的实际稼动率。
安装调试中的关键控制点
皮带跑偏是现场调试最高频的问题,约60%的跑偏源于滚筒轴线与输送带中心线不垂直。实操中建议采用激光对中仪校准头尾滚筒,偏差控制在0.5mm/m以内。张紧装置方面,螺旋张紧适用于短距离皮带输送机,而重锤张紧更适合长距离、负载波动大的场景。输送带接头优先选用热硫化工艺,其接头强度可达带体本身的85%以上,远优于机械卡扣的60%水平。
与辊道输送机协同布局的实操方法
- 过渡段设计:皮带机与辊道输送机衔接处应设置过渡托辊或过渡板,间隙控制在3-5mm,防止小件物料卡入。
- 速度匹配:通过变频器联动控制,使皮带段与辊道段线速度同步,减少工件冲击。
- 分流节点:在分拣口采用顶升移载装置,避免皮带面与辊道面直接摩擦造成带面磨损。
以某汽车零部件华中工厂的改造数据为例:原人工搬运线体升级为皮带输送机+辊道输送机组合方案后,单线物流人员由4人减至1人,工件转运节拍从45秒压缩至28秒,皮带跑偏故障率在加装自动纠偏托辊后下降约70%。另一组对比数据显示,采用热硫化接头的输送带平均寿命比机械接头延长约40%,年维护成本降低近三成。
产线物流自动化的价值不在于单台输送设备的性能参数,而在于皮带输送机、辊道输送机与上下料机构的系统匹配度。湖北省速鑫斌科技有限公司在华中多个制造项目中积累的调试经验表明,前期做好带速核算、接口工艺选型和纠偏预案,后期运维压力会显著降低。对于正在规划升级的制造企业,建议将输送段视为一个整体物流单元来设计,而非孤立采购单机。