皮带输送机跑偏问题的常见成因与调整方法解析
日期:2026-10-24
标签:输送设备,皮带输送机,辊道输送机,物流设备
皮带输送机在长期运行中出现跑偏,是矿山、港口、水泥及仓储物流现场最常反馈的故障之一。跑偏轻则造成皮带边缘磨损、物料撒漏,重则引发撕裂甚至火灾事故。对使用输送设备的企业而言,理解跑偏的力学成因并掌握现场可执行的调整方法,比事后更换备件更有价值。
跑偏的典型成因:从受力失衡说起
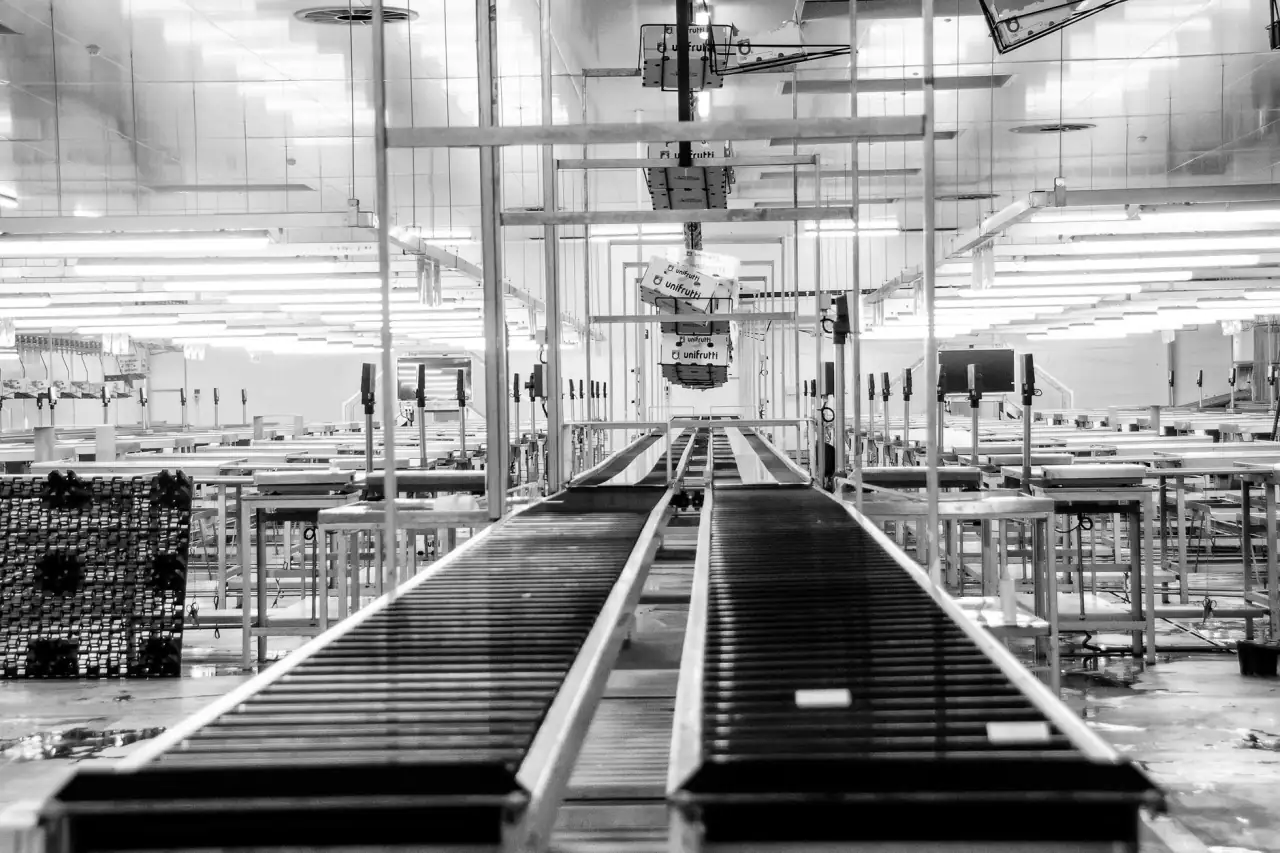
皮带跑偏本质是输送带横向受力不平衡。现场经验表明,超过六成的跑偏源于安装精度不足或托辊组轴线与输送带中心线不垂直。当托辊轴线存在偏角,输送带运行时会受到一个横向分力,逐渐向一侧偏移。此外,滚筒表面粘料导致直径不一致、机架基础沉降、落料点偏心冲击、输送带本身张力不均或接头不正,都会破坏受力平衡。值得注意的是,辊道输送机与皮带机在衔接段若对中不良,也会诱发下游皮带入口处跑偏。
常见诱因归纳
- 托辊组偏斜:轴线与中心线垂直度偏差超过1°即可能引发缓慢跑偏
- 滚筒粘料或磨损:局部直径差形成“锥形效应”,皮带向小径侧爬行
- 落料点偏心:物料冲击使皮带横向受力,常见于转运站设计不合理处
- 张力不均:张紧装置两侧行程不一致,或接头硫化偏斜
- 机架变形:基础沉降或长期超载导致中间架弯曲
现场调整方法:先判断,再动手
跑偏调整有一条基本原则:“跑紧不跑松、跑高不跑低、跑后不跑前”。意思是皮带偏向张紧力大的一侧、偏高的一侧、以及运行方向的后方。据此可快速判断调整方向,避免盲目调托辊。对于承载段跑偏,可调整托辊组:皮带偏向哪侧,将该侧托辊沿运行方向前移少许,利用横向分力纠偏。回程段则可通过调偏托辊或立辊处理。滚筒调偏需谨慎,一般调整滚筒轴承座位移量控制在毫米级,且必须停机操作。
落料点问题应从源头治理——加装导料槽挡板、调整溜槽角度,使物料落在皮带中心。若跑偏反复出现,需检查输送带接头是否垂直于中心线,必要时重新硫化。对于长距离皮带输送机,建议在关键位置安装跑偏开关,实现报警与联锁停机,这已成为现代物流设备系统的标准配置。
预防性维护要点
- 每周检查托辊转动灵活性,及时更换卡阻托辊
- 每班清理滚筒表面粘料,尤其是雨季或高湿物料工况
- 定期复测机架中心线与托辊垂直度,偏差控制在允许范围内
- 建立跑偏记录台账,分析高频区段并针对性改造
从趋势看,自动纠偏托辊、液压自动张紧与视觉跑偏监测正在被更多输送设备项目采用。把跑偏治理从“被动调整”转向“状态监测+主动纠偏”,是降低非计划停机、延长输送带寿命的务实路径。对现场工程师来说,掌握受力分析与调整逻辑,永远比依赖经验口诀更可靠。