湖北制造企业物料输送系统升级:辊道输送机的技术特点解析
在湖北制造业加速向智能化、柔性化转型的当下,厂内物流效率正成为制约产能释放的关键瓶颈。不少企业仍在使用传统的皮带输送机完成长距离、大批量物料转运,但面对多品种、小批量的生产节拍,其灵活性不足的问题日益凸显。辊道输送机凭借模块化结构与高承载特性,正逐步替代部分固定式输送设备,成为产线升级的优先选项。
辊道输送机的核心工作原理
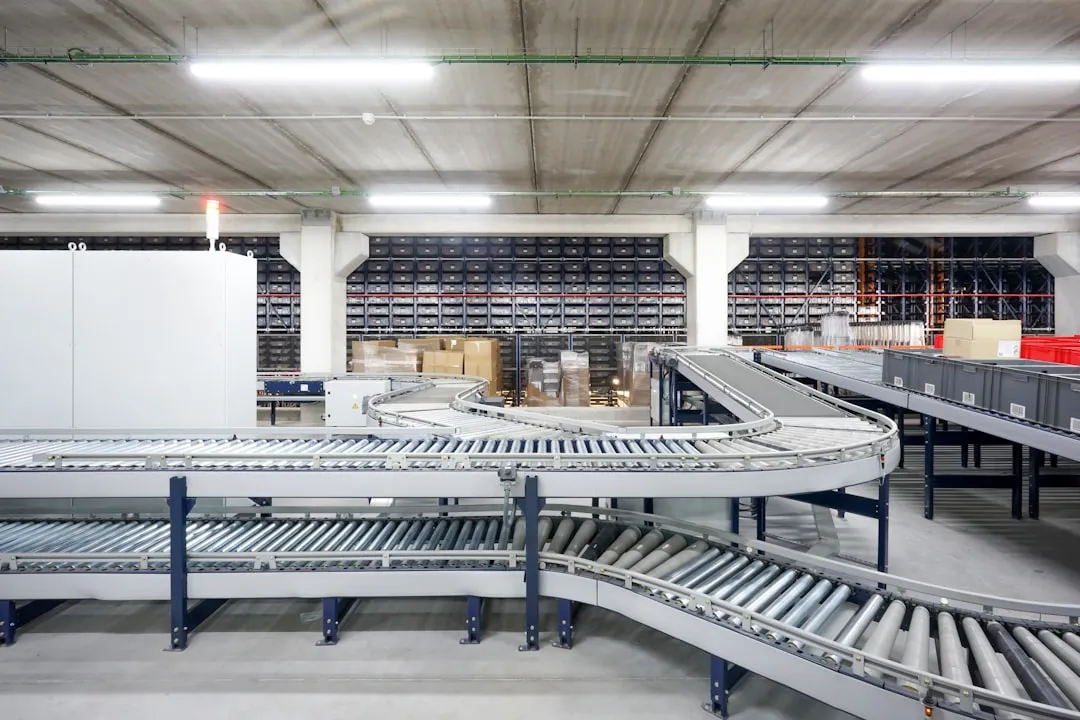
辊道输送机的底层逻辑并不复杂:通过一系列等距排列的辊筒同步旋转,利用摩擦力驱动工件或托盘沿既定路径前进。按驱动方式可分为**动力辊道**与**无动力辊道**两类。动力型通常采用链传动或O型带传动,每个辊筒获得独立扭矩,适合重载与精准停位场景;无动力型则依靠重力或人工推力,多用于短距离过渡段。
与皮带输送机相比,辊道结构在输送底面平整的托盘、料箱时优势明显——辊面与物料之间为线接触,摩擦阻力小,能耗可降低约15%-20%。同时,辊筒间距可依据物料尺寸灵活调整,兼容性更强。
选型与部署中的实操要点
湖北地区汽车零部件、光电子器件及食品加工企业较多,物料形态差异大。部署辊道输送机时,建议从以下维度评估:
- 载荷分布:单辊承载能力需覆盖最大工件重量的1.5倍安全系数,避免长期运行后辊筒弯曲变形。
- 速度匹配:辊道线速度应与上下游设备节拍同步,通常控制在10-30m/min,过高会导致轻质物料打滑。
- 转向与合流:在十字交叉口配置顶升平移机构或转台,可实现90°换向,减少物流设备占地。
- 环境防护:潮湿或粉尘环境需选用不锈钢辊筒及IP54以上防护等级电机。
值得留意的是,辊道输送机并非孤立存在。在整线规划中,它常与皮带输送机组合使用——皮带段负责爬坡与长距离直连,辊道段负责缓存、分拣与工位对接,形成互补。
数据对比:辊道与皮带的应用分界
以一条日处理2000托盘的湖北某电子厂内物流线为例,改造前全线采用皮带输送机,换型时需停机调整张紧机构,平均耗时25分钟。引入辊道输送机作为缓存与分流段后,换型时间压缩至6分钟以内,设备综合效率提升约12%。
从能耗角度看,同等输送距离下,辊道线驱动电机总功率通常比皮带线低8%-12%,且维护点集中在辊筒轴承与链条润滑,日常保养更简便。当然,对于散料、粉料或软包装物料,皮带输送机仍是不可替代的选择。
物料输送系统的升级不是简单替换单机,而是重新审视产线物流的连续性。辊道输送机以模块化、易集成的特点,为湖北制造企业提供了从刚性输送向柔性输送过渡的可行路径。在规划下一轮产线改造时,不妨将辊道段与皮带段纳入同一张布局图,让每一种输送设备都发挥其不可替代的工艺价值。