湖北制造企业物料输送系统自动化升级方案设计要点
日期:2026-09-20
标签:输送设备,皮带输送机,辊道输送机,物流设备
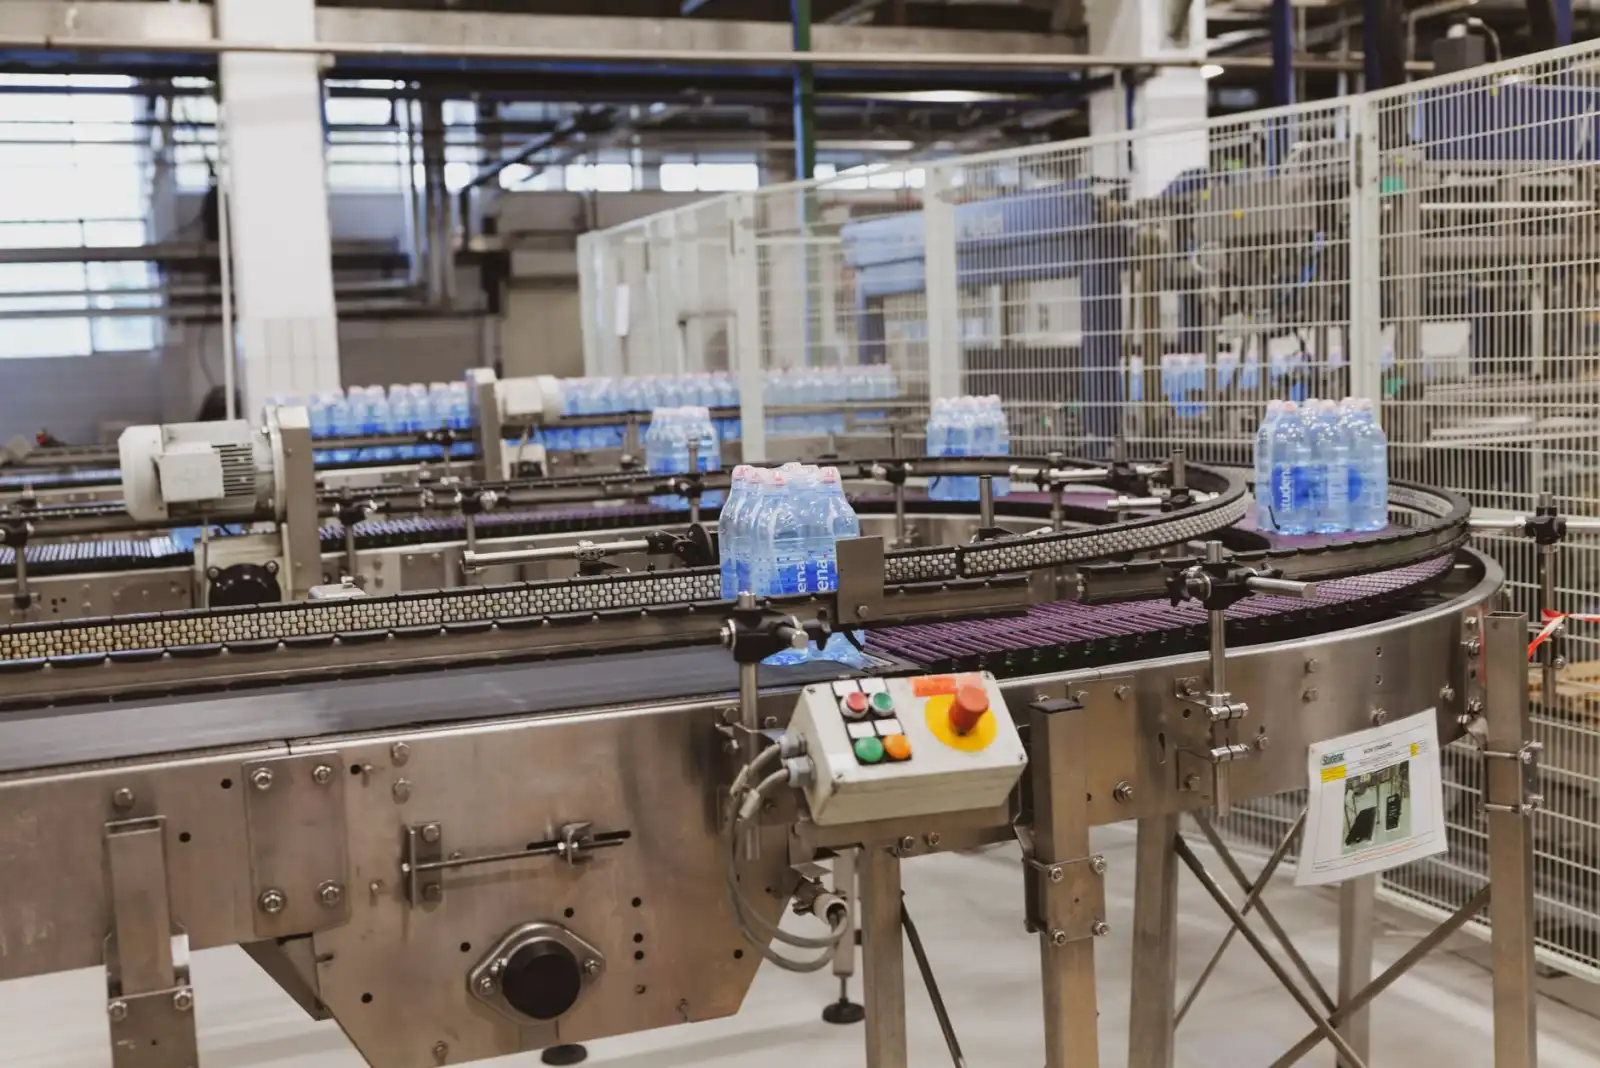
湖北作为中部制造业大省,汽车零部件、光电子、食品加工等行业的产能扩张正在加速。许多工厂在扩建或改造时发现,原有的物料搬运方式——人工叉车、离散式传送带——已经跟不上节拍。一套匹配产线节拍的自动化物料输送系统,不是简单买几台输送设备拼接起来,而是需要从工艺流、空间布局、控制逻辑三个层面做系统性设计。
一、输送方式选型:先看物料特性,再看工况
很多企业在规划阶段最容易犯的错误,是直接参照同行用什么就买什么。实际上,皮带输送机和辊道输送机的适用边界非常清晰:
- 皮带输送机:适合散料、纸箱、袋装物料,爬坡能力强(常规可达18°-20°),但对高温物料和尖锐边角物料不友好,皮带磨损后跑偏是高频故障点。
- 辊道输送机:适合托盘、周转箱、金属工件等刚性底面物料,转弯、分流、合流容易实现,但不适合软包装和散料。
- 链板/倍速链:在汽车零部件和电子装配线上,常与辊道配合使用,解决工装板回流问题。
选型时建议做一个简单的物料矩阵表:按重量、底面形态、温度、节拍四个维度打分,得分结果基本能锁定输送方式。
二、系统集成的三个隐性坑
单机设备买回来只是第一步。真正影响交付周期的,往往是接口和联动问题。根据我们在湖北多个项目中的经验,以下三个问题出现频率最高:
- 线体对接精度不足:不同厂家供货的物流设备,机架高度公差和滚筒顶面标高不一致,导致物料在交接处卡滞。建议在技术协议中明确对接面的标高公差≤±2mm。
- 电控协议不统一:PLC品牌混用(西门子+三菱+汇川)导致通讯握手困难。设计阶段就应确定主控品牌,要求所有输送设备预留标准Profinet或EtherCAT接口。
- 缓存区容量估算偏小:很多方案只算正常节拍,没考虑上游设备短时停机(如注塑机换模、装配线换型)的缓冲需求。一般建议在关键工位之间设置≥3分钟产能的缓存段。
三、可执行的升级路径建议
对于湖北中小型制造企业,不建议一次性全线下手。比较务实的做法是分三步走:
第一步,先对现有产线做物流瓶颈分析,找出人工搬运频次最高、劳动强度最大的工段;第二步,在该工段部署一段独立的皮带输送机或辊道输送机单元,验证效果并积累运行数据;第三步,以点带面,逐步将各单元通过控制系统串联为完整系统。这样既控制了一次性投入风险,也让运维团队有足够时间适应新设备。
从趋势看,湖北制造业的物料输送系统正在从“单机自动化”向“线体智能化”过渡。速度匹配、积放控制、故障自诊断已经成为新项目的标配需求。速鑫斌科技在输送设备选型与系统集成方面持续服务本地制造企业,核心思路始终是一条:让物流节拍服从工艺节拍,而不是反过来。