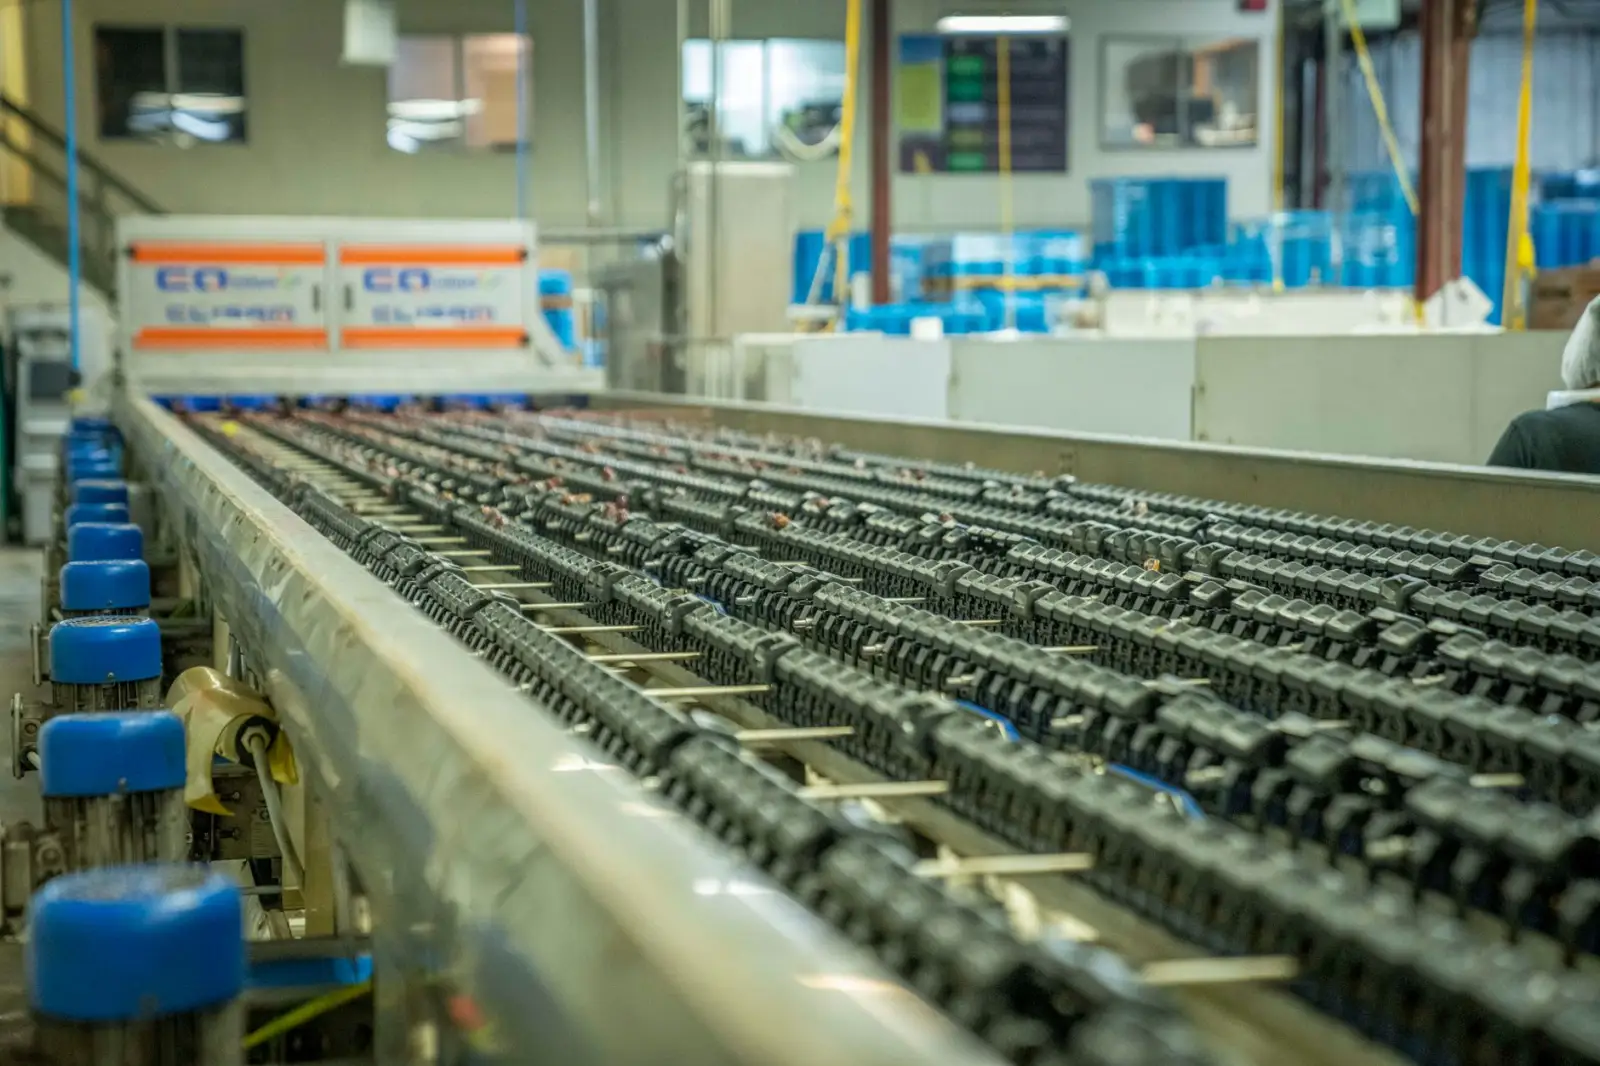
湖北制造企业物料输送系统升级:皮带输送设备的技术要点解析
在湖北制造业加速向智能化、精益化转型的当下,厂内物流效率正成为制约产能释放的隐形瓶颈。不少企业发现,原有输送线路跑不动、分拣慢、故障频发,根源往往不在单台设备,而在于整套输送设备的选型与工艺匹配度不足。皮带输送机负责长距离连续搬运,辊道输送机承担托盘与重载货物的转向分流,二者如何协同,直接决定物流设备系统的综合效率。
一、皮带输送机的三个核心技术参数
皮带输送机的性能差异,往往藏在几个容易被忽视的参数里。湖北地区夏季高温高湿,对皮带材质和接头工艺提出了更高要求。
- 带速与带宽匹配:带速过高会导致轻质物料抛洒,过低则影响吞吐量。一般散料输送带速控制在1.5-2.5m/s,成件物品建议0.3-0.8m/s。
- 张紧装置选型:螺旋张紧适合短距离,重锤张紧或液压张紧更适合长距离、高负载工况,能有效防止打滑与跑偏。
- 托辊间距与槽角:承载分支托辊间距通常取1.0-1.5m,槽角从20°到45°变化会显著影响输送量和物料稳定性。
这些参数并非孤立存在,选型时需要结合物料特性、环境温湿度和日均运行时长综合计算,而非简单套用样本数据。
二、辊道输送机在分拣与缓存中的角色
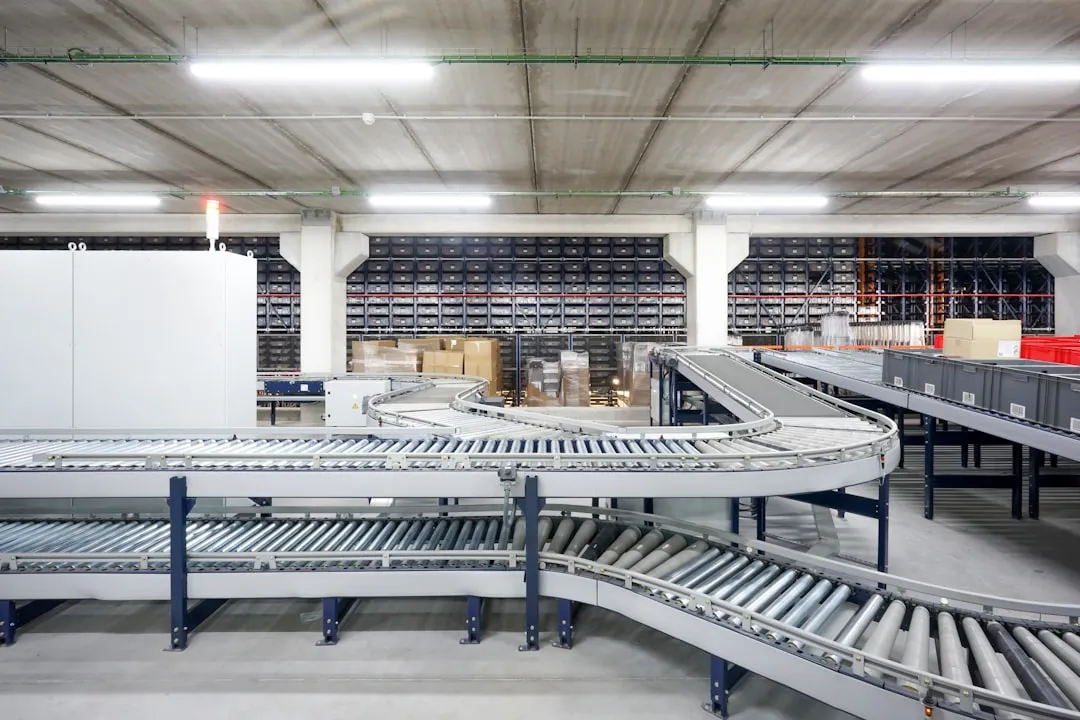
如果说皮带输送机是物流系统的“大动脉”,辊道输送机更像是灵活的“关节”。在汽车零部件、家电装配等湖北优势产业中,托盘类货物的转向、合流、缓存高度依赖辊道线。
滚筒材质从碳钢镀锌到不锈钢、包胶,直接影响噪音与耐磨性。驱动方式上,输送设备领域近年更倾向采用电动滚筒或分布式驱动,替代传统链条传动,减少维护点并降低能耗。一个值得关注的细节是:辊道线在转弯段采用锥形滚筒或差速转向,能大幅降低托盘卡滞概率。
三、系统集成的常见误区与改进方向
很多工厂在升级时只关注单机性能,忽略了接口处的“断点”。例如皮带输送机与辊道输送机的交接处,如果高度差和过渡板设计不当,会造成物料冲击、跑偏甚至停机。
- 过渡段优化:采用可调式过渡板,配合光电传感器实现速度同步。
- 电气控制统一:将皮带机、辊道机纳入同一PLC或总线网络,避免各自为政。
- 预留缓冲缓存段:在关键工位前设置积放式辊道,吸收上游波动。
以湖北某汽车零部件厂为例,其原有皮带线到辊道线的转运环节故障率占全线停机的四成以上。经重新设计过渡段并统一控制逻辑后,整线OEE提升约12个百分点,物流设备综合能耗下降近8%。
物料输送系统的升级不是简单替换几台设备,而是从工艺匹配、参数计算到控制集成的系统性工程。皮带输送机与辊道输送机的合理搭配,加上对过渡细节的重视,才能真正释放产线潜能。湖北省速鑫斌科技有限公司持续关注湖北制造业物流升级需求,为本地企业提供从选型咨询到系统集成的技术支持。