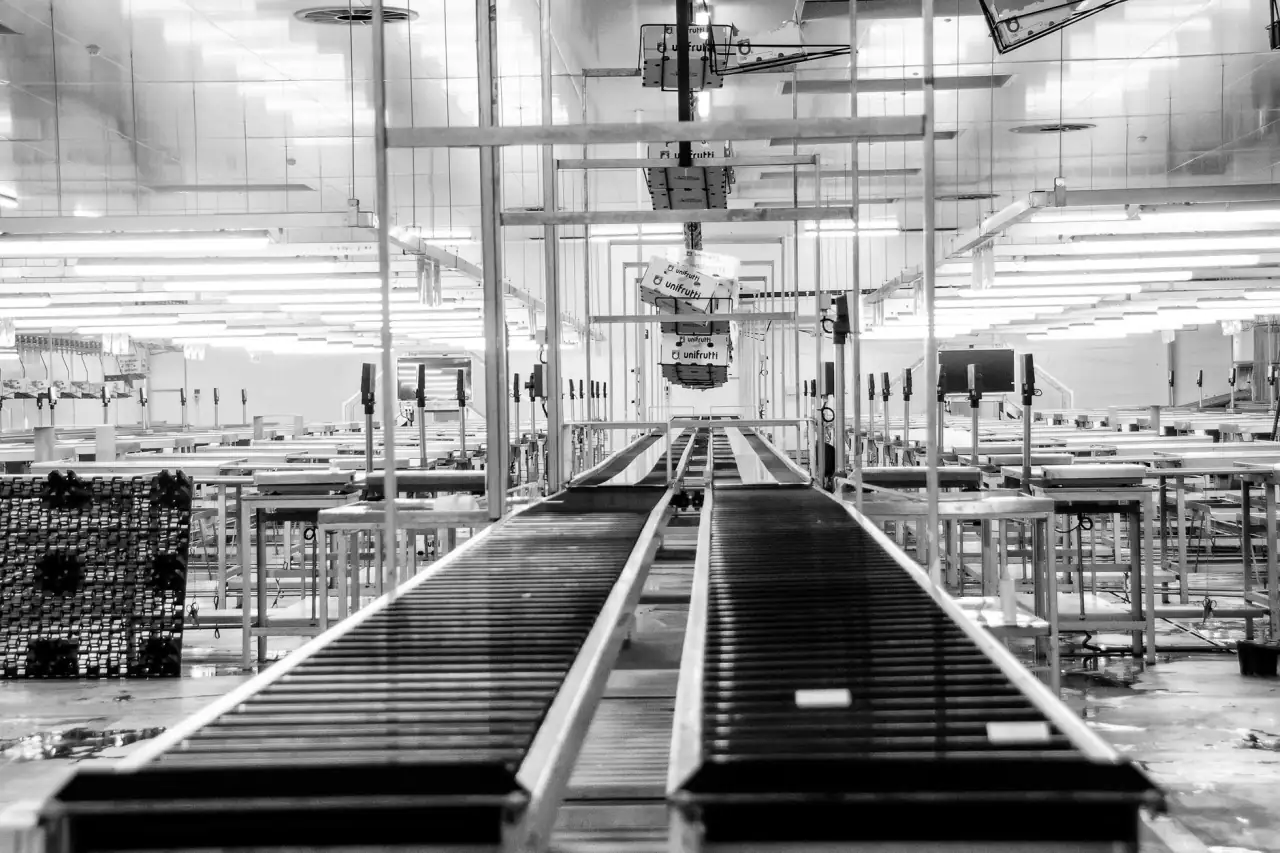
华中物流中心物料输送系统升级:辊道输送机的技术适配要点
华中地区近两年新建及改造的物流中心项目中,分拣区与暂存区之间的物料流转效率,越来越依赖辊道输送机的合理选型与系统适配。与皮带输送机相比,辊道输送机在托盘、周转箱等刚性载具的输送场景中具备更低的摩擦阻力和更灵活的积放控制能力,但在实际工程中,不少项目因前期技术适配不到位,导致投运后出现积放失灵、辊面磨损不均、货物跑偏等问题。
辊道输送机的核心适配逻辑
辊道输送机的技术适配,本质上是围绕三个变量做匹配:载具底面特性、输送节拍和积放密度。以华中某电商区域分拨中心为例,其周转箱底面为网格状PP材质,辊筒间距若按常规75mm布置,箱底凹陷处会卡入辊隙,造成输送抖动甚至停滞。工程上通常将辊筒间距控制在载具最小底面支撑边长的1/3以内,同时优先选用直径50mm以上的辊筒以降低单位面积压强。
驱动方式的选择同样关键。多楔带传动适合中高速分拣线,而链条传动在重载积放段更稳定。对于需要频繁启停的积放辊道,建议采用电动辊筒+区域控制器的方案,每个积放区独立控制,避免传统机械积放对货物底面的持续挤压。
与皮带输送机的衔接要点
辊道输送机很少独立成线,通常需要与皮带输送机、提升机等物流设备做衔接。常见的衔接问题出现在过渡段:辊道面与皮带面存在高度差时,货物容易在交接处倾翻。处理方法是设置过渡板或过渡辊,过渡板长度一般不小于载具长度的1.5倍,倾角控制在8°以内。
速度匹配也容易被忽视。辊道段与皮带段线速度差超过15%时,货物在交接点会产生明显搓动,长期运行会加速皮带边缘磨损。建议在衔接处设置光电传感器,做分段调速。
常见问题与排查方向
- 货物跑偏:优先检查辊筒轴线与输送方向是否垂直,累计偏差超过2mm/m即需校正;其次检查两侧挡边间距是否大于载具宽度10mm以上。
- 积放区货物重叠:多为区域控制器响应延迟或光电传感器安装位置不当,建议将传感器前移至积放区入口前200-300mm。
- 辊面异常磨损:检查载具底面是否有毛刺或螺钉凸起,同时确认辊筒材质是否匹配——镀锌辊适合干燥环境,不锈钢辊更适合冷链或潮湿场景。
输送设备在物流中心的总能耗中占比通常不超过12%,但辊道输送机因启停频繁,其电控系统的稳定性直接影响整线可用率。建议在电控柜内预留20%的I/O余量,便于后期增加积放区或调整逻辑。
趋势与建议
当前华中区域的新建物流中心,辊道输送机正朝着模块化、分布式驱动和数字孪生预调试三个方向演进。模块化辊道段可实现48小时内完成现场更换,分布式驱动则让每个辊筒或每组辊筒具备独立状态反馈能力。对于正在规划输送系统的企业,建议在方案阶段就将载具规格、节拍要求和未来3年的产能增幅一并纳入辊道输送机的适配计算,避免投运后再做被动改造。