皮带输送机跑偏与打滑常见故障分析及辊道输送设备日常维护建议
在矿山、港口、水泥、电力等重载散料输送场景中,皮带输送机跑偏与打滑是现场运维人员反馈频率最高的两类故障。它们看似独立,实则往往同源——张力分布失衡、滚筒与胶带摩擦系数变化、物料偏载,都会同时诱发跑偏和打滑。对使用输送设备的企业来说,能否快速定位这两类故障的根因,直接决定了停机损失的大小。
一、跑偏与打滑:表象不同,机理相通
跑偏的本质是胶带在横向上的合力不为零。常见诱因包括机架安装直线度超差、托辊组轴线与胶带运行方向不垂直、滚筒表面圆柱度误差、落料点偏心导致物料偏载等。现场经验表明,当跑偏量超过带宽的5%时,胶带边缘就会开始与机架摩擦,若不及时处理,边缘磨损会在数百小时内迅速扩展。
打滑则更多指向摩擦力的丧失。驱动滚筒与胶带之间的摩擦系数、包角大小、初张力三者共同决定了有效牵引力。一旦启动张力不足或滚筒表面粘附物料、水汽,摩擦系数会从正常的0.35左右骤降至0.2以下,打滑随即发生。值得注意的是,跑偏造成的胶带局部受力异常,也会间接改变张力分布,成为打滑的诱因之一。
二、辊道输送机的维护逻辑与皮带机有何不同
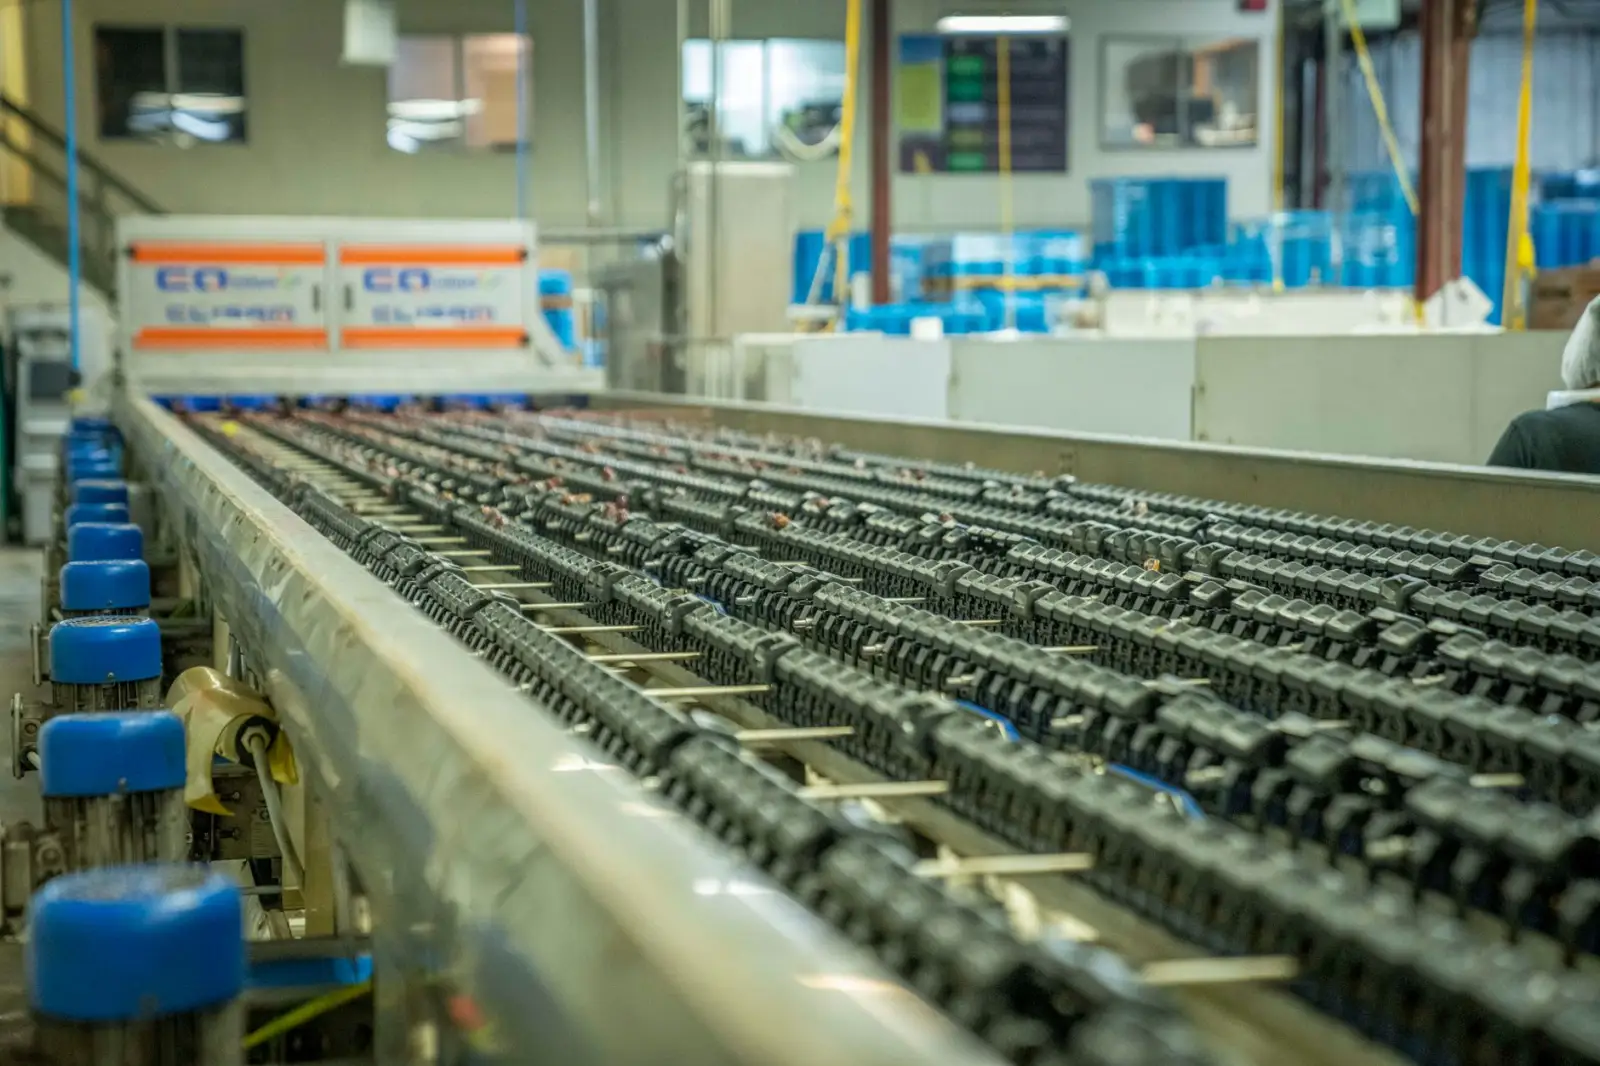
相较于皮带输送机,辊道输送机的故障谱系更偏向于辊筒轴承失效、辊面磨损不均和传动链条松弛。辊道属于滚动摩擦输送,单个辊筒的卡滞会显著增加驱动负荷,严重时造成整段线体“憋停”。
- 辊筒转动灵活性检查:建议每周抽检10%的辊筒,手动盘动确认无卡涩、无异响,重点排查粉尘环境下轴承密封失效问题。
- 链条张紧度与润滑:链传动辊道的链条下垂量应控制在两链轮中心距的2%以内,润滑周期视工况粉尘浓度而定,一般不超过500小时。
- 辊面平行度与高度差:相邻辊筒高度差超过1.5mm时,输送物容易发生偏移或翻倒,需及时调整。
这些细节看似琐碎,却是物流设备保持长期稳定运行的基础。很多产线效率下降并非设备“坏了”,而是维护颗粒度不够细。
三、可落地的日常维护方法
一套有效的维护体系,核心在于把“事后抢修”前移到“状态监测”。针对皮带输送机,建议建立以下巡检节奏:
- 每班次目视检查胶带跑偏量、滚筒粘料情况和清扫器贴合状态;
- 每周测量一次驱动滚筒表面摩擦条件,清理积料并检查包胶磨损;
- 每月校验张紧装置行程余量,确保初张力在设计范围内;
- 每季度对托辊组进行轴线复测,重点复核落料段和曲线段。
对辊道输送设备而言,维护重心则应放在轴承润滑台账和链条磨损记录上,形成可追溯的数据链,才能提前预判更换节点。
从行业趋势看,跑偏检测正在从机械式限位开关向视觉识别与边缘计算演进,部分新建项目已开始部署基于机器视觉的胶带偏移实时监测系统。对于存量产线,通过加装跑偏传感器与张紧力监测模块,同样能以较低成本实现故障预警。无论是皮带输送机还是辊道输送机,维护的精细化程度,最终都会体现在设备综合效率的数字上。