华中物流中心产线升级:物料输送系统的自动化改造思路
过去两年,华中地区多个大型物流枢纽和制造基地的产线升级项目密集落地。一个明显的变化是:企业不再单纯追求"跑得快",而是更关注物料在工序间流转的稳定性与柔性。武汉某汽车零部件工厂的物流负责人透露,他们去年改造的三条装配线中,因输送环节衔接不畅导致的停机时间,占到了总停机时间的37%。这个数字背后,折射出的是传统输送方案在面对多品种、变批量生产时的力不从心。
从"能运"到"会调":产线物流的痛点变了
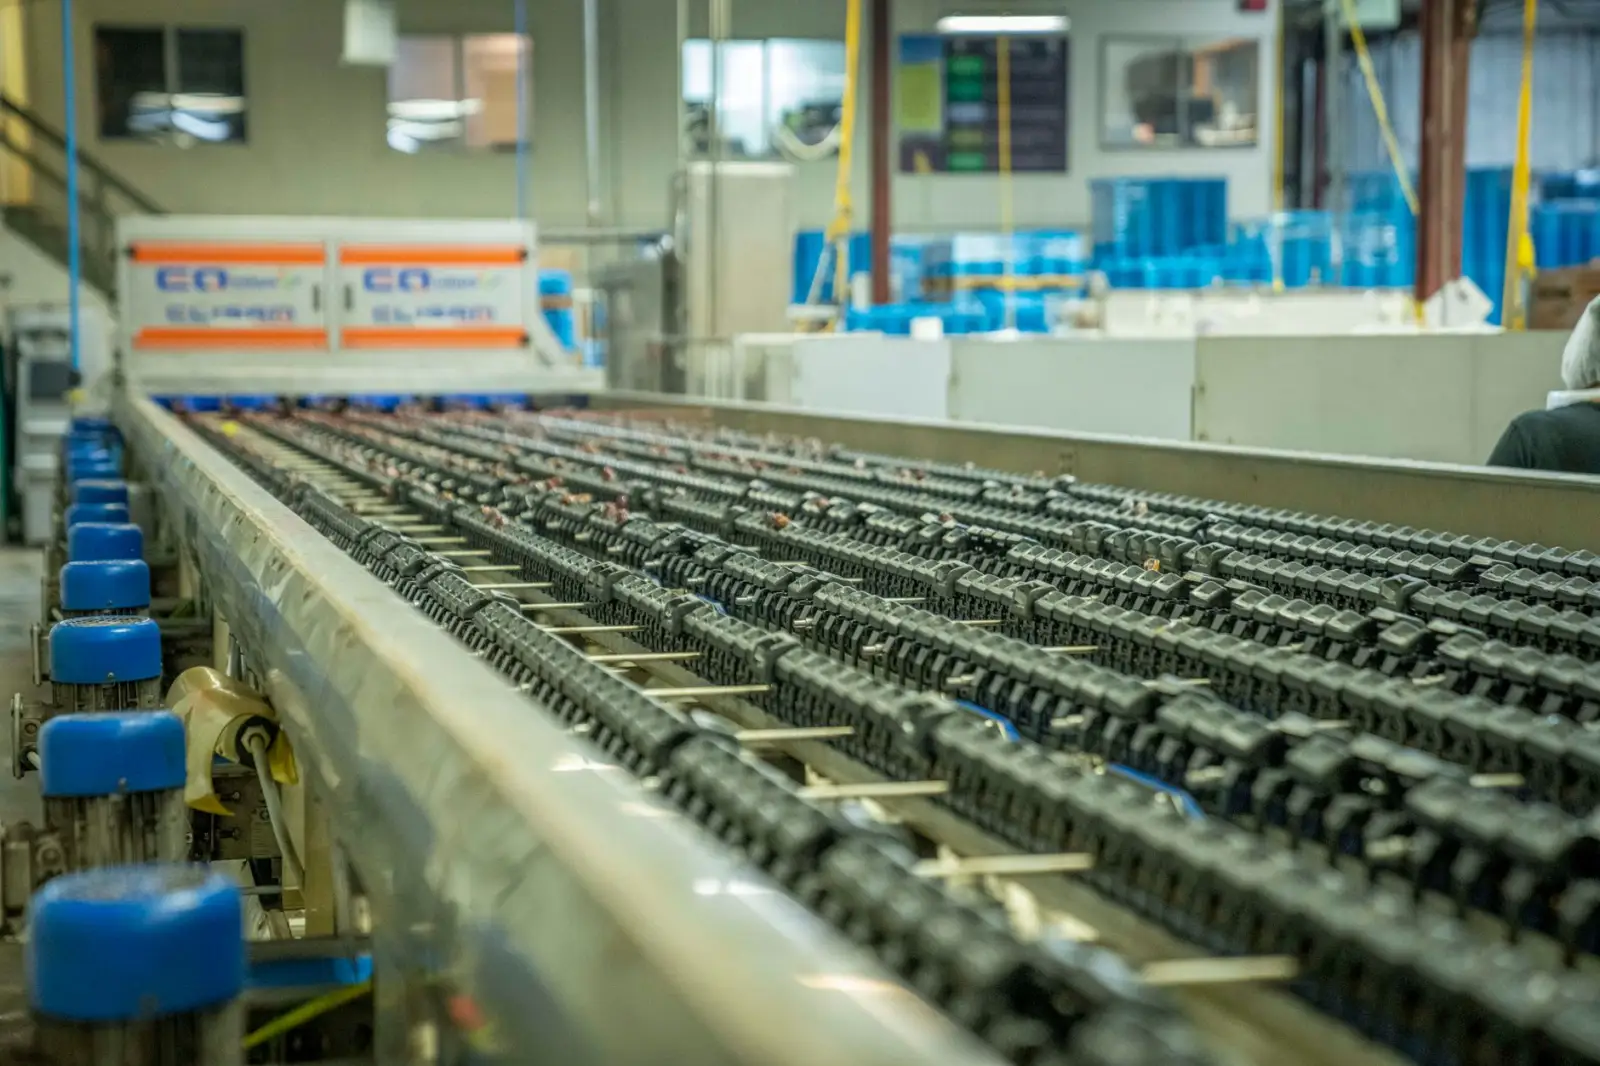
传统产线设计往往按单一产品的大批量模式配置输送设备,皮带输送机负责长距离转运,辊道输送机承担托盘类物料的积放与分流。这套组合在稳定生产时效率很高,但一旦切换到多规格订单,问题就暴露出来:皮带线缺乏缓冲能力,上游一停下游就断料;辊道线虽然可以积放,但不同尺寸的托盘混流时容易卡阻。
更深层的原因在于,很多工厂的物流设备选型是"按峰值产能倒推"的,忽略了实际生产中的波动系数。华中地区一家电商区域分拨中心的实测数据显示,其交叉带分拣机上游的皮带输送机,实际运行负载率长期在45%-60%之间波动,但设备却是按100%负载选型的。这种"大马拉小车"的配置,不仅能耗浪费,还让输送系统的调速空间变得极为有限。
模块化与柔性化:自动化改造的两个技术锚点
当前华中物流中心的产线升级,技术路线逐渐收敛到两个方向:
- 模块化输送单元:将长距离皮带输送机拆分为若干独立驱动的短模块,每个模块可单独调速、单独启停。这样上游缺料时,下游模块可以降速等待而非直接停机。
- 柔性辊道输送机:采用可调间距的辊筒组和电动转向轮,同一段辊道线可以适应600×400mm到1200×1000mm多种托盘规格,切换时间从原来的30分钟压缩到3分钟以内。
值得关注的是,这两种方案并非互斥。在武汉某家电产业园的成品下线区,改造后的方案是:皮带输送机负责从装配线到缓存区的连续输送,辊道输送机负责缓存区到装车口的排序与分流。两者通过一个升降过渡段衔接,整体物流设备的综合效率提升了22%。
改造思路的落地要点
对于计划进行类似改造的企业,有几个容易被忽视的细节值得提前考虑。一是输送设备的接口标准化,不同厂商的皮带输送机和辊道输送机在通信协议、托盘定位方式上往往不兼容,改造前需要统一接口规范。二是控制系统的分层架构,建议将输送线的逻辑控制下沉到PLC层,而上游的订单调度放在MES或WMS层,避免因上层系统响应延迟导致输送线频繁启停。
改造的节奏也很关键。华中地区不少项目的经验是:不要试图一次性全线替换。可以先选择一条物流量最大、切换最频繁的支线做试点,用2-3个月验证柔性输送方案的实际节拍和故障率,再逐步推广。这样既控制了投资风险,也能让运维团队在真实工况下积累经验。
产线物流的自动化改造,本质上不是买更贵的设备,而是让物料流动的节奏与生产节拍真正匹配起来。输送设备选型的颗粒度越细,后续调整的余地就越大。